
PPH缠绕管生产制造对模具的关键基本要求:磨具应具备良好的耐高温、耐磨损、耐腐蚀性,并确保溶体流动均匀度与成形精密度。因为PPH原材料高温下挤压盘绕,磨具不仅承担不断耗热量,又要保证管壁厚度匀称、表面光洁。
1.模具材质和结构规定
材质选择:磨具重要零件一般采用碳素钢材料并且经过总体电镀工艺解决,以提高耐磨性耐蚀性;定径套常采用铝合金耐磨损铜材质,摩擦阻力小、润化度提高,有利于匀称冷却和工作压力融入。
过流道设计方案:磨具应根据PPH原材料流通性能采用独特设计原理,保证原材料分散化匀称细致。对于小口径管件,已经有选用上置入料和等级分类过流道结构的设计,以提升溶体流动性对称与可靠性,抑止熔垂状况。
温控:磨具需配合高效率的加热与制冷系统,确保溶体在模口挤压前温度均匀,避免因为局部过热或制冷不均匀造成管件热应力或厚度偏离。
2.拉挤工艺加工工艺对模具的特定要求
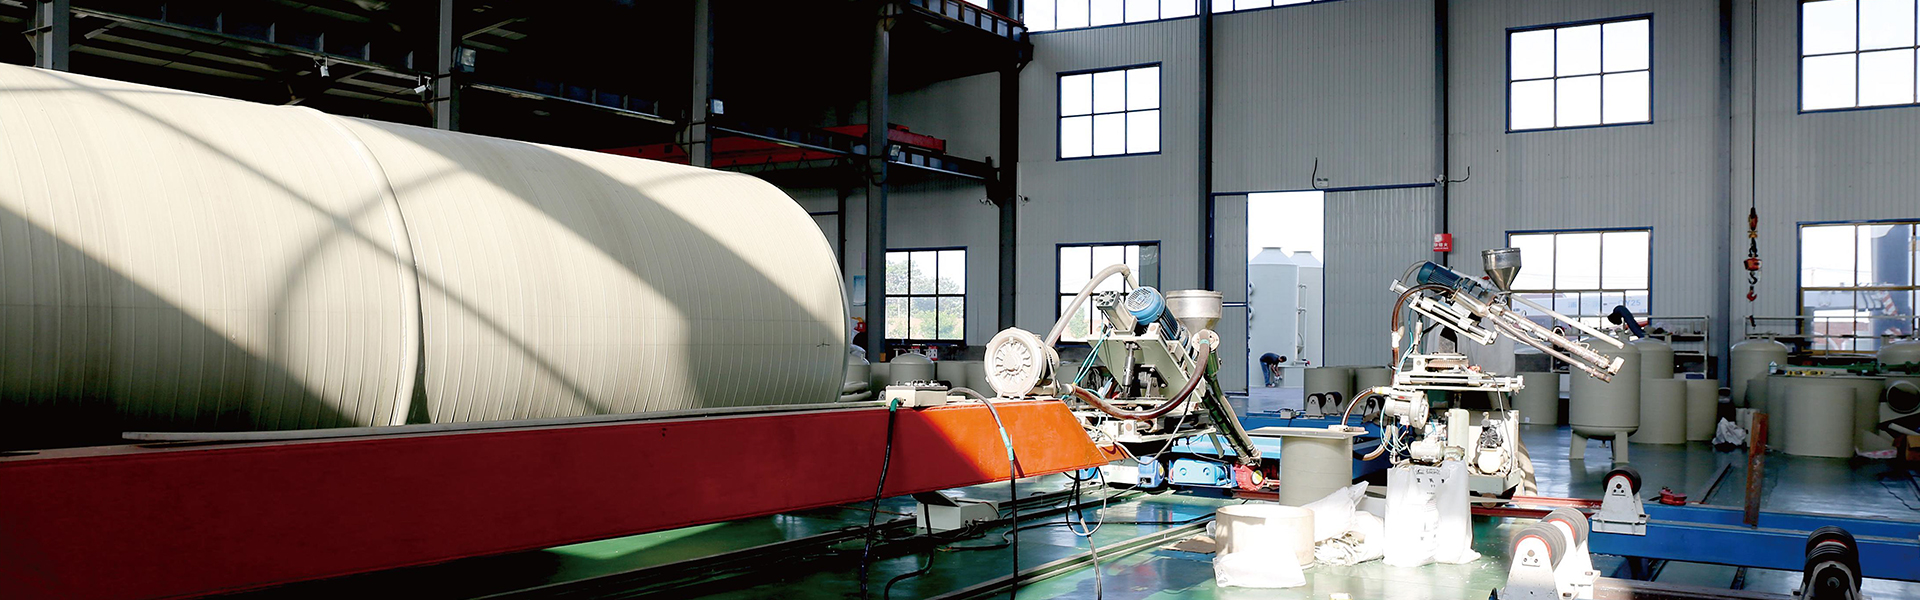
PPH缠绕管(或盘绕罐)选用螺旋式挤压盘绕技术性,将PPH颗粒物热融后挤压,再去转动模具上持续拉挤工艺。这对模具明确提出附加规定:
传动精度:磨具应具备高同轴度和旋转可靠性,保证盘绕层匀称、储罐(管身)厚度一致,清除纵向焊缝。
表面光滑度:模具表面需光洁且出模性强,防止盘绕层黏附甚至造成刮痕,影响制成品内腔品质和后续使用过程中流动阻力。
构造适应能力:对于不同型号(如小口径储存罐、管材),磨具需可更换亦可调整,以满足孔径、尺寸和厚度转变
生产过程中还需要注意:定期维护磨具磨损程度,特别是定径套和模头位置;开机前加热磨具至加工工艺环境温度,防止冷模运行造成PPH溶体激冷结晶体出现异常;停机后及时处理模具内残余物料,避免炭化残渣渗入下一批次产品。